


Tabla1800-1950°C1700-1850°C ||de contenido técnico
El desafío Fundamental de sinteride Si₃N₄
El nitrurde silipresenta una paradoja única en el procesamiento de la cerámica: es una de las cerámicas estructurales más valiosas, precisamente por sus propiedades que la hacen extraordinariamente difícil de fabricar. Si₃N₄ es aCompuesto unido covalentementeCon coeficientes de autodifusión del orden de 10⁻¹⁴ cm²/s a 1800°C aproximadamente seis órdenes de magnitud más bajos que las cerámicas de óxido como Al₂O₃. La sinteride estado sólido a través de difusión de vaces por lo tanto cinéticamente imposible dentro de los marcos de tiempo prácticos.
Para agravar este desafío, Si₃N₄ isTermodinámicamente metaestableA las temperaturas requeridas para la densificación. Por encima de aproximadamente 1800°C a presión atmosférica, se descompone exotérmicamente en sililíquido y gas nitrógeno (Si − N − − 3Si(l) + 2N − (g)). Esta temperatura de descomposición se encuentra directamente dentro de la ventana necesaria para la sinterifase líquida eficaz.
La solución de fabricación requiere el control simultáde tres variables: (1)Fabricación en la cual:(Y → O → -Al → O ₂, MgO, óxidos de tierras raras) que crean una fusión transitoria de silicato que permite la reprecipitación de la solución; (2)Sobrepresión elevada de nitrógenoQue desplaza el equilibrio de descomposición a temperaturas más altas por la relación de Clausius-Clapeyron; Y (3)Perfiles térmicos precisosQue equilila la cinética de densicontra la transformación de fase y el crecimiento del grano. Sólo a través del dominio de los tres se puede alcanzar una densidad teórica del 99.9%.
Raw Powder Specification & sinteriing Additive Design (en inglés)
El rendimiento del componente Final está predeterminado en la etapa de polvo. Cada parámetro — desde la relación − / − hasta el contenido de oxígeno y la química de aditivos — está diseñado para controlar la cinética de densificación y la microestructura final.
Especificaciones de polvo α-Si₃N₄
Pureza de fase:− 95% − -Si − N − (− se transforma a − durante la sinteri; pre-existente − semillas de control de la morfodel grano)
Tamaño de partícula (D50):0,2-0,5 μm (submicromaximila energía de la superficie fuerza motriz para la sinteri)
Área de la superficie de apuesta:10-20 m ³ /g (reactividad óptima sin aglomerexcesiva)
Contenido de oxígeno:1,0 — 2,0 % en peso (la capa de SiO − de la superficie participa en la formación de la fase líquida; una cantidad demasiado baja inhila la humhumación, una cantidad demasiado elevada degrada las propiedades de temperatura elevada)
Impurezas metálicas:Fe, Ca, Na each<50 ppm (prevenir eutectics de baja fusión y el debilitamiento de los límites de grano)
Silisililibre:0,5% en peso (el exceso de Si indica descomposición previa)
Sistemas aditivos de sinteri
Los aditivos reaccionan con la superficie SiO₂ para formar aY-Si-Al-O-N (YASAN) oxynitride melt (en inglés)A ~1700°C. Este líquido moja los granos Si − N −, permite la reprecipitación de la solución, y controla la relación de aspecto − -grano:
Y − O − + Al − O − (5-8 % en peso):Estándar industrial; Viscode fusión óptima, angle< humectante;30°, tasa de densiequilibrada y crecimiento de grano
MgO/MgSiN − (2 % en peso):Baja la temperatura eutécpor ~100°C; Densimás rápida pero granos más gruesos
Óxidos de tierras raras (Lu - O -, Yb - O -, Sc - O -):Mayor fuerza de campo del catión → más límites de grano refrac→ resistencia a la fluencia superior en >1200 → C
Gama Total de aditivos:5-12 % en peso (mayor = más fácil sinteri, pero menor resistencia a altas temperaturas debido al exceso de fase vítrea)
Conocimiento extendido: rutas de síntesis de polvo
Existen tres rutas principales:(1) nitridación directa(Si + N − − Si − N −; económica pero amplia distribución de tamaño de partícula);(2) reducción-nitridación carbotérmica(SiO − + C + N − − Si − N − + CO; polvo más fino y puro);(3) síntesis química de vapor(SiCl − + NH − − Si(NH) − − Si − N −; Pureza más alta, PSD más estrecho, costo premium). Si₃N₄ de grado de caída normalmente utiliza la ruta (2) o (3) para un comportamiento consistente de sinteriy microestructuras libres de defectos.
Cadena de proceso de fabricación de extremo a extremo
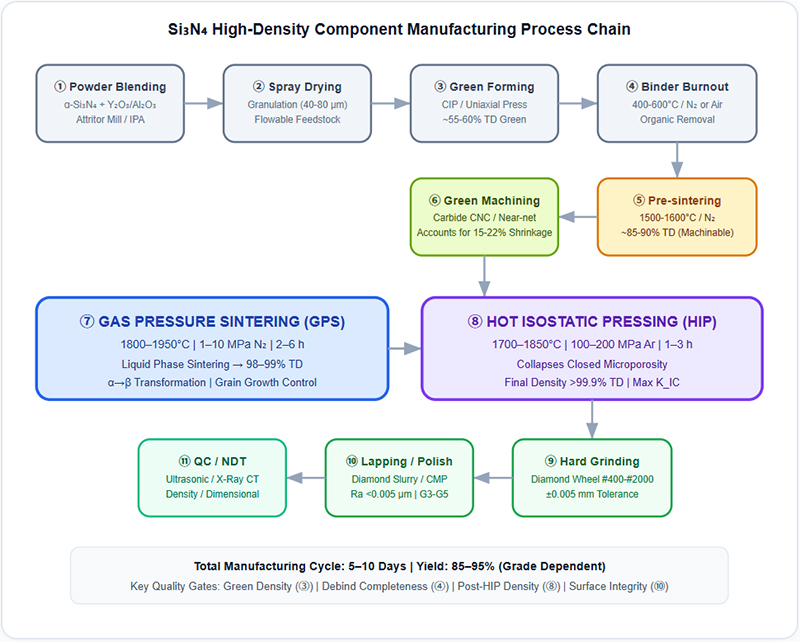
El siguiente diagrama muestra el proceso completo de 11 etapas desde la mezcla de polvo crudo hasta la calificación final del NDT. Cada etapa ha definido puertas de calidad y ventanas de proceso críticas para lograr >99.9% de densidad.
Diagrama 1: flujo del proceso de fabricación de componentes de alta densidad Si − N −
GPS vs. HIP: Complementary Densification Mechanisms (en inglés)
Alcanzar una densidad teórica del 99.9% requiere dos mecanismos físicos distintos que operan secuencialmente. Ni el GPS ni la cadera por sí solos son suficientes para el descenso Si₃N₄.
Aglomeración a presión de Gas (GPS)
Consolidación primaria
T: 1800-1950°C | P:1-10 MPa N₂
Habitar:De 2 a 6 horas
Mecanismo:Sinterización en fase líquida (solución- reprecipitación a través de YASAN melt)
Densidad alcanzada:98 — 99% TD
Funciones:Suprime la descomposición Si − N − (desplaza el equilibrio a través de Le Chatelier); Permite la transformación α→β; Cierra la red de porosidad abierta
Limitación:Permanecen poros cerrados aislados (<1 μm) atrapados en las uniones triples de granos; Estos son sitios potenciales de iniciación de fatiga
Prensado isostático en caliente (cadera)
Eliminación de defectos
T: 1700-1850°C | P:100-200 MPa Ar
Habitar:1-3 horas
Mecanismo:Flujo plástico hidrostático + colapso por fluencia difude poros cerrados
Densidad alcanzada:99,9% TD
Funciones:Elimina la microporosidad residual cerrada; Cura las microgrietas internas; Aumenta el módulo de Weibull de ~12 a >20
Requisito previo:La parte debe tener sólo porosidad cerrada (sin canales abiertos a la superficie); El GPS debe preceder a la
¿Por qué no cadera sola? La distinción de porosidad abierta/cerrada
HIP aplica una presión hidrostática uniforme a través de un medio gase. Si el cuerpo verde contienePorosidad abierta(canales de poros interconectados que llegan a la superficie), el Ar presurizado penetra en toda la red de poros, igualando la presión interna y externa, resultando en una fuerza de densineta nula. El GPS primero elimina la porosidad abierta a través del flujo de la fase líquida y la reordenación del grano, seltodos los poros como vacíos cerrados aislados. Sólo entonces puede HIP' La presión hidrostática s crea la diferencia necesaria para colapplasesos vacíos. Este requisito secuencial es fundamental para el procesamiento Si − N −.
α→β Phase Transformation & Microstructural Toughening Mechanisms (en inglés)
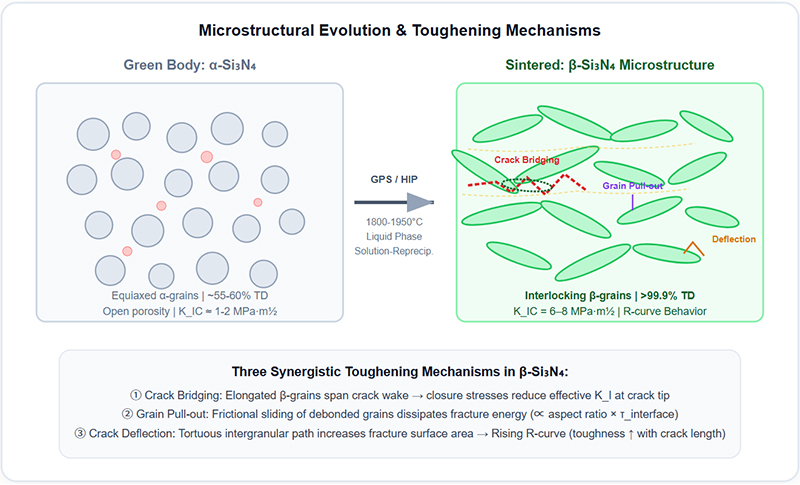
La resistencia a la fractura de Si − N − (6-8 MPa·m½) no es una propiedad intrínseca del cristal — es unPropiedad emergente de ingeniería de ingenieríaDerivado del desarrollo microestructural controlado durante la fase líquida de sinteri. Entender esta transformación es esencial para entender por qué el Si − N − supera a todas las demás cerámicas monolíticas en aplicaciones estructurales dinámicas.
Diagrama 2: transformación α→β & mecanismos de tensado en sinterisi ₃N₄
Cinética de reprecipitación de solución
Los pequeños granos − se disuelven preferentemente (mayor energía de la superficie/curvatura) en la fusión de YASAN y se reprecipiten en los núcleos − existentes como cristales alarg. esteMaduración de OstwaldSe rige por el efecto Gibbs-Thomson. Las relaciones de aspecto de 5-15:1 se logran controlando la velocidad de rampa de temperatura, el tiempo de permanencia y la química aditiva. Un calentamiento más rápido favorece una mayor densidad de nucle- granos más finos; Un calentamiento más lento favorece menos núcleos − más gruesos, granos de mayor proporción de aspecto con mayor dureza.
Ingeniería de fase límite de grano
Después del enfriamiento, una delgada película de oxinitruramorfa (0,5-2 nm) permanece en los límites del grano. Esta fase vítrecontrola la fluencia a alta temperatura y la resistencia a la oxid.Recoposterior a la sinteriA 1400 —1600°C desvitrifica esta película en silicatos cristal(por ejemplo, Y₂Si₂O₇, melilite), elevando la temperatura de transición vítrede ~900°C a >1300°C. Esto es esencial para turbinas y componentes aeroespaciales que operan por encima de 1000°C.
Precision Diamond Finishing & Surface Integrity Control (en inglés)
Si − N − (HV 1500-1700) supera la dureza de todas las herramientas de corte convencionales. Todos los acabados dimensionales requieren abrasivos diamant, y el proceso debe ser cuidadosamente controlado para evitar la introducción de daños en el subsuelo que compromeel rendimiento a la fatiga.
| Etapa del proceso | Herramienta/medios de comunicación | Tolerancia alcanzable | Parámetros críticos |
|---|---|---|---|
| Mecanien verde | WC/HSS CNC | − 0,1 mm | Presinterizado (~85% TD); Eliminación rápida del material; Cuenta para la contracción lineal 15-22% |
| Fabricación en la | Diamante de lignito#120 —#220 | 0,02 mm | Profundidad − 20 ≤ m/ paso; Refrigerante de inundación; Elimina la piel de sinteriy errores de forma |
| molimoli | Diamante en bruto#400-#2000 | - 0,005 mm | Profundidad − 5 ≤ m/ paso; Induce estrés residual de compresión beneficioso; Minimila profundidad de grietas en la subsuperficie |
| Lapping. | Slurry de diamante + CI placa | ≥ 0,001 mm | Elimina por completo la capa de daños de recti; Alcanza la esfericidad G3-G5 para las bolas de Rod |
| Superfinish/CMP | Sílice coloidal/Mag. Abrasivo | Ra < 0,005 μm | Acabado de espejo; Cero daños subterráneos; Requerido para semiconductores y grados ópticos |
Crítico: manejo de daños subsuperficiales
El rectificado de diamantes agresivo introduce unCapa superficial dañadaConsiste en microgrietas medianas/radiales que se extienden 20-50 μm por debajo de la superficie. Estas grietas sirven como sitios de inicio de fatiga bajo cargas cíclic, reduciendo potencialmente la vida útil del Roden en un orden de magnitud. La mitigación obligatoria incluye: (1) refinprogresivo de grano (nunca se salte más de dos tamaños de grano); (2) profundidad Final de esmerfino − 3 − m/ paso; (3) extracción mínima de material de lapeo ≥2 ≥ medida de la profundidad de fisura (verificada mediante microscopía div cruzada cónica); (4) XRD sin²ψ medición de la tensión residual que confirma el estado de la superficie de compresión (objetivo: -200 a -500 MPa).
Aplicaciones críticas habilitadas por el Si − N − de alta densidad
«Hybrid Bearing Balls & Rollers» (en inglés)
Requisito crítico:>99.9% TD, G3-G5 esfericidad, cero defectos subsuperficiales (ISO 26602).
Aumento del rendimiento:60% de reducción de peso ≥ 60% de carga centrífuga menor; Aislamiento eléctrico elimina EDM fluting; 3-10× L₁₀ vida de fatiga vs. acero. Estándar en motores de tracción EV, husillos CNC, generadores eólicos y turbturbde cohete.
Fabricación en la cual:
Requisito crítico:Pureza ultra alta (>99.99%), resistencia a la erosión del plasma, generación de partículas cercanas a cero.
Aumento del rendimiento:Los anillos de enfoque de grabado, los barcos de oblea CVD, los retencmp sobreviven a los agresivos plasmas CF₄/O₂ y ciclos de horno de 1200°C sin contaminación metálica. Vida útil 5-10× más larga vs. cuarzo O Al₂O₃.
Componentes de tren motriz de automoción
Requisito crítico:Resistencia al choque térmico (− T >800 Δ C), resistencia retena 1000°C+, resistencia al desgaste.
Aumento del rendimiento:Turbocharger rotors (40% más ligero - retardo reducido), bujías de luz, seguidores del tren de válvulas, inyecinyecde combustible. Permite un mayor EGT y una mayor eficiencia térmica.
Inserinserpara herramientas de corte de Metal
Requisito crítico:Retención de dureza caliente, inercia química vs. alealebasadas en fe.
Aumento del rendimiento:Máquinas de superalede de hierro fundido gris y níquel a velocidades de 2-3 × carbur. No hay desgaste del cráter con acero (a diferencia de WC-Co). Ideal para torne, fresado y mecanide piezas duras a alta velocidad (>45 HRC).
Soldadura & accesorios de procesamiento térmico
Requisito crítico:Aislamiento eléctrico, estabilidad térmica, no humeante a metales fundidos.
Aumento del rendimiento:Puntas de boquilsol, accesorios de soldadura, palets de soldadura. No se adhia a las salpicaduras de soldadura; Piezas aisladas eléctricamente; Sobrevive a miles de ciclos térmicos sin degradación.
Industrial Wear & Corrosion Parts (en inglés)
Requisito crítico:Resistencia combinada a la abrasión + corrosión.
Aumento del rendimiento:Caras de sello mecánico, toberas de chorro, matrices de extru, émbolos de bomba. El carburde tungsteno dura en entornos de purín ácido/alcaldonde WC sufre lixiviación de aglutiny ataque químico.
Propiedades finales:
| propiedad | Valor típico (Si − N −) | Importancia de la ingeniería |
|---|---|---|
| La densidad | 3.20-3.25 g/cm ² (>99.9% TD) | Elimina la fatiga causada por porosi; Permite estadísticas Weibull fiables |
| Resistencia a la flexión (RT) | 800-1200 MPa | El más alto entre las cerámicas estructurales monolíticas |
| Resistencia a la fractura (KIC) | 6,0 a 8,0 MPa·m½ | 2-3 × Al₂O₃; Permite aplicaciones dinámicas/de carga de choque |
| Dureza Vickers (HV10) | 1500-1700 | Excepcional resistencia a la abrasión y Dent |
| Young' Módulo s | 300-320 GPa | 50% más rígido que el acero − menor contacto hertziano − menos spin slip |
| Resistencia al choque térmico (− Tc) | >800°C | Sobrevive a la extinción del agua del calor rojo; Incomparable entre la cerámica de ingeniería |
| Máxima Temp de servicio continuo | 1200-1400°C | Mantiene >80% RT resistencia a 1000°C (acero pierde >90%) |
| Resistividad del volumen | >10¹⁴ Ω·cm | Dieléctrico perfecto; Bloquea las corrientes EDM en motores VFD |
| CTE | 3,2 × 10 × ⁻ /K | ¼ de acero → precarga estable en rodhíbridos a través del rango térmico |
| Módulo de Weibull (m) | 15 a 30 (grado de cadera) | Alta fiabilidad; Distribución de resistencia estrecha para diseño permisible |
Ingeniería preguntas frecuentes
P1: ¿Cuál es la contracción lineal típica durante la sinterisi − N −, y cómo se gestiona?
La contracción lineal durante el GPS es típicamente15-22%(volumétrico: 40-50%), dependiendo de la densidad en verde, contenido de aditivo y distribución de tamaño de partícula. (1) control preciso de la densidad en verde mediante calibrde presión CIP; (2) morfogranuluniforme del secado por pulverización; (3) mecanien verde de gran tamaño con modelos CAD con compensación por contracción; (4) control estadístico del proceso de seguimiento de la variación de contracción de lote a lote (objetivo: ±0.3%). La contracción anisotró(<1% diferencia axial vs. radial) se produce en las partes presionuniaxidebido a gradide densidad en verde; Las partes formadas por cippresentan contracción isotrópica.
P2: ¿Puede el Si − N − unirse a metales u otras cerámicas?
Sí, utilizando técnicas especializadas.Fabricación en la cual:(Ag-Cu-Ti relleno, por ejemplo, Cusil-ABA) reacciona con Si − N − para formar intercapas de estaño /Ti − Si −, alcanzando fuerzas conjuntas de 200-400 MPa.Enlace de difusiónCon Ni o Mo interlayers produce juntas de alta temperatura. El reto principal esVariación CTE(Si − N − : 3.2 ppm/K vs. acero: 12 ppm/K), que genera tensiones residuales de tracción durante el enfriamiento. Las estrategias de mitigación incluyen intercapas compatibles (Cu, Kovar), transicompuestas gradu, y optimización de la geometría de la junta para minimizar la concentración de estrés.
P3: ¿Cómo se compara Si → N → con SiC y ZrO ₃ para aplicaciones estructurales?
vs. SiC:Si₃N₄ ofrece resistencia a la fractura de 2× (6-8 vs. 3-4 MPa·m½) y resistencia al choque térmico superior, pero menor conducconductérmica (30 vs. 120 W/m·K) y límite de oxid(~1400°C vs. 1600°C). Elija Si − N − para piezas dinámicas/con carga de choque; SiC para intercambiadores de calor estáticos de alta temperatura.vs. ZrO₂ (Y-TZP):Si₃N₄ conserva la resistencia a 1200°C+ (ZrO₂ se degrada por encima de 800°C debido a la transformación tetragonal→ monoclínica y el crecimiento del grano). ZrO₂ tiene mayor resistencia RT (8-12 MPa·m½) pero no es adecuado para un servicio sostenido de alta temperatura. Si₃N₄ ofrece el mejor equilibrio general para aplicaciones estructurales dinámicas de alta temperatura.
P4: ¿Qué métodos de NDT califican los componentes Si₃N₄ de grado de caída?
Si₃N₄ sufre NDT multimodal según la norma ISO 26602 y las especificaciones del cliente:(1) pruebas de inmersión ultrasónica(transducenfocados de 50 a 100 MHz) detecta poros, inclusiones y grietas debajo de la superficie;10 μm de diámetro equivalente;(2) tomografía computarizada por rayos xProporciona un mapde defectos volumvolumen 3D con resolución de voxel ≥ 5 ≤ m;(3) fluorescfluorescpenetrt inspección (FPI)Revela defectos que rompla la superficie;(4) verificación de densidad de ArquímedesConfirma > 99,9% TD (tolerancia: ± 0,002 g/cm ²);(5) inspección óptica de superficiesBajo luz ultravioleta /visible para arañazos, huecos y decoloración. Cada bola de rodse inspecindividualmente; El muestreo estadístico es insuficiente para aplicaciones críticas de seguridad.


