


The Silicon Nitride sinteriing Challenge (en inglés)
El nitrurde sili(Si − N −) es una de las cerámicas avanzadas más difíciles de fabricar. a diferencia de la cerámica de óxido (Al − O −, ZrO −) que sinter fácilmente a través de difusión en estado sólido, Si − N − es aCompuesto unido covalentementeCon coeficientes de autodifusión extremadamente bajos. No puede alcanzar la densidad completa a través de sinterisin presión convencional solo. Además, el Si − N − es termodinámicamente inestable a las temperaturas requeridas para la densi- comienza a descomponen en silielemental y gas de nitrógeno por encima de 1800 ₃ C a presión atmosférica.
Para superar estas barreras se requiere una combinación sofisticada deSinteripor fase líquida(usando aditivos de óxido para formar una fase vítrea transitoria),Sobrepresión elevada de nitrógeno(para suprimir la descomposición), y a menudoPrenprenisostático caliente(para eliminar la porosidad residual). El resultado es un material con >99.9% de densidad teórica, resistencia a la fractura excepcional, y la fiabilidad exigida por las industrias aeroespacial, automotriz y de semiconductores.
Características del polvo en bruto y aditivos de sinterización
La calidad del componente final Si₃N₄ está determinada fundamentalmente por las características del polvo de partida y el sistema de aditivos cuidadosamente diseñado.
Requisitos de polvo α-Si₃N₄
Pureza de fase:>95% α -fase (se transforma a - durante la sinteripara tensor)
Tamaño de partícula:D50 = 0,2-0,5 − m (submicron para mejorar la sinterability)
Contenido de oxígeno:Control de 1,0 % en peso (formas SiO₂ capa que ayuda a la fase líquida)
Impurezas metálicas:Fe, Al, Ca y lt; 50 ppm cada uno (evita la degradación)
Área de la superficie de apuesta:10-20 m ³ /g (balance óptimo de reactividad)
Sistemas aditivos de sinteri
Si − N − puro no puede aglomerarse. Los aditivos de óxido reaccionan con la superficie SiO₂ para formar aFase líquida de Y-Si-Al-O-N (YASAN)A ~1700°C que permite la densipor reprecipitación de la solución:
Y₂O₃ + Al₂O₃:Sistema más común; Viscoóptima (en inglés)
MgO/MgSiN₂:Promueve una densimás rápida a temperaturas más bajas
Óxidos de tierras raras (Lu - O -, Yb - O -):Mayor refracrefracdad para aplicaciones de alta temperatura
Aditivo Total:Típicamente 5-12 % en peso (balance de densidad vs. fluencia de alta temperatura)
Flujo completo del proceso de fabricación
El siguiente diagrama ilustra la secuencia de fabricación de extremo a extremo de polvo crudo para terminar de alta densidad Si − N − componentes:
Diagrama 1: flujo del proceso de fabricación de componentes de alta densidad Si − N −
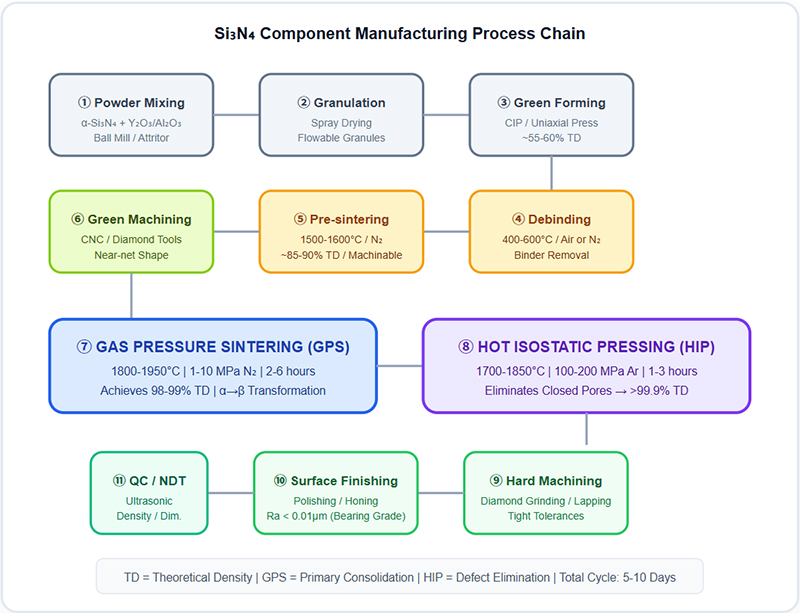
GPS vs. HIP: Two-etapa Densification Strategy (en inglés)
Aglomeración a presión de Gas (GPS)
Etapa de consolidación primaria
Temperatura:1800-1950°C
N₂ presión:1 a 10 MPa
Tiempo de permanencia:De 2 a 6 horas
Densidad alcanzada:98 — 99% TD
Función clave:Suprime la descomposición Si₃N₄, permite la formación de la fase líquida, impulsa la transformación α→β
Limitación:No puede eliminar poros cerrados aislados atrapados dentro de los granos
Prensado isostático en caliente (cadera)
densipost-sinteri
Temperatura:1700-1850°C
Ar presión:100 a 200 MPa
Tiempo de permanencia:1-3 horas
Densidad alcanzada:99,9% TD
Función clave:La presión hidrostática colapsa microporosidad cerrada, cura defectos internos
Resultado:Maximiel módulo de Weibull, la resistencia a la fatiga y la resistencia a la fractura
Conocimiento extendido: ¿Por qué no usar la cadera sola?
La cadera requiere que la parte ya tengaPorosidad cerrada(no hay canales de poros abiertos conectados a la superficie). Si un cuerpo verde con poros abiertos es HIP' d, el gas a presión penetra en la red de poros y no se produce densificación. El GPS primero cierra los poros abiertos a través de la sinteripor fase líquida, creando vacíos cerrados aislados que la cadera puede colapsar. Este enfoque de dos etapas es esencial para lograr tanto la densidad total como geometrías complejas.
Transformación de fase → -a - - transformación de fase & templado microestructural
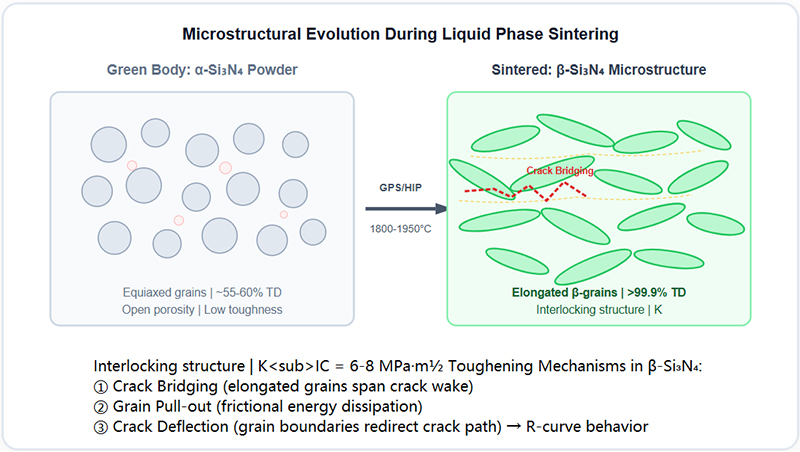
La excepcional resistencia a la fractura del Si₃N₄ no es inherente a la estructura cristalina, sino que lo esDiseñado a través de un desarrollo microestructural controladoDurante la sinterización. La transformación de − -granos equiaxia − -granos alargcrea una microestructura entrelazque resiste la propagación de grietas.
SVG diagrama 2: transformación de fase α→β & mecanismo de puente de fisuras
Mecanismo de solución-reprecipitación
Durante la sinterien fase líquida, los pequeños granos − -Si − N − se disuelven en la fusión Y-Si-Al-O-N y se reprecipitcomo cristales alarg− -Si − N − en los núcleos − -existentes. esteMaduración de OstwaldEl proceso es impulsado por la menor energía superficial de − -granos y produce relaciones de aspecto de 5-10:1, que son críticas para el endurecimiento.
Ingeniería de límites de grano
La delgada (~1-2 nm) película límite de grano amorfa que queda después del enfriamiento controla la resistencia a la fluencia a alta temperatura. Tratamientos térmicos post-sinteripuedendevitrifyEsta fase vidriosa en silicatos cristal, mejorando dramáticamente la resistencia a la fluencia en >1200°C para turbinas y aplicaciones aeroespaciales.
Mecanide precisión y acabado de superficies
Si − N − tiene una dureza de HV 1500-1700, haciendo imposible el mecaniconvencional. Todo el acabado dimensional debe realizarse con abrasivos de diamante, y la estrategia depende en gran medida de si el mecanise realiza antes o después de la densificación final.
| Stage | método | tolerancia | notas |
|---|---|---|---|
| Mecanien verde | Carbide/HSS CNC | − 0,1 mm | Cuerpo previamente sinteri(~85% TD); Rápido, bajo costo; Representa un 15-20% de la contracción |
| Moliduras duras | Rueda de diamante (enlace resina /Metal) | - 0,005 mm | Completamente sinterizado; Genera tensiones superficiales de compresión; obligatorio |
| Lapping/Honing (en inglés) | Purín de diamante + placa de hierro fundido | ≥ 0,001 mm | Para bolas de cojinete; Alcanza la esfericidad G3-G5; Elimina la capa de daños de Moli |
| Superacabado/pulido | CMP/abrasivo magnético | Ra < 0,005 μm | Acabado de espejo para grados ópticos/semiconductores; Elimina las microgrietas del subsuelo |
Fundamental: evitar el daño inducido por la erosión
Rectirectificado agresivo de sinterisinteripuede introducirMicrogrietas en el subsueloHasta 20-50 μm de profundidad que actúan como sitios de iniciación de fatiga. El control adecuado del proceso incluye: poca profundidad de corte (<5 μm/ paso), un flujo de refrigeradecuado, ruedas de grano fino (#400+), y obligatorio después de pulido para eliminar la capa dañada. Para componentes de baja resistencia, se utiliza la medición de la tensión residual por difracción de rayos x para verificar la integridad de la superficie.
Aplicaciones críticas de componentes de alta densidad Si − N −
«Hybrid Bearing Balls & Rollers» (en inglés)
Requisitos:>99.9% de densidad, G3-G5 esfericidad, cero defectos subsuperficiales.
Beneficios:60% más ligero que el acero, aisleléctrico, vida útil de 3-10×. Se utiliza en motores de vehículos eléctricos, husillos de máquinas herramientas, turbinas eólicas y turbaeroaero.
Piezas suelsueltas de semiconductores
Requisitos:Pureza ultra alta (>99.99%), resistencia a la erosión del plasma, baja generación de partículas.
Beneficios:Anillos de enfoque de grabado, botes de obleas CVD, retencmp. Sobrevive a los agresivos plasde fluorocarbono y ciclos de horno de 1200°C sin contaminantes obleas.
Componentes para motores de automóviles
Requisitos:Resistencia al choque térmico, resistencia a altas temperaturas, resistencia al desgaste.
Beneficios:Turbocharger rotors (retardo reducido), bujías lumin, seguidores de tren de válvulas, boquilde de inyección de combustible. Permite temperaturas de combustión más altas y una mayor eficiencia.
Herramientas de corte de Metal & insertos
Requisitos:Dureza a alta temperatura, inercia química vs. aleaciones a base de hierro.
Beneficios:Máquinas de fundición de hierro y superaleaciones a 2-3× la velocidad de carburo. No hay desgaste de cráter con acero debido a la estabilidad química. Ideal para torney fresado a alta velocidad.
Soldadura & accesorios térmicos
Requisitos:No conductora, aislante térmicamente, resistente a salpicaduras de metal fundido.
Beneficios:Puntas de boquilde de soldadura, clavijas, accesorios de soldadura. No se adhia a salpicaduras de soldadura, aíslas eléctricamente las piezas, sobrevive ciclos térmicos repetidos.
Piezas de desgaste industriales
Requisitos:Resistencia a la abrasión extrema, inmunidad a la corrosión.
Beneficios:Sellos de bomba, boquillas de chorro, guías de rosca, matrices de extru. El carburde tungsteno sobrevive en ambientes corrosivoabrasivos donde WC sufre un ataque químico.
Propiedades finales del HIP& de alta densidad#39; d Si₃N₄
| propiedad | Valor (HIP Si − N ₃) | significado |
|---|---|---|
| La densidad | 3.20-3.25 g/cm ² (>99.9% TD) | Casi teórico; Elimina fallos relacionados con porosidad |
| Resistencia a la flexión | 800-1200 MPa | Más alta entre la cerámica estructural |
| Resistencia a la fractura (KIC) | 6,0 a 8,0 MPa·m½ | 2-3× más alto que Al₂O₃; Permite la carga dinámica |
| Dureza (HV) | 1500-1700 | Excepcional resistencia al desgaste y a la abrasión |
| Choque térmico (− T) | >800°C | Sobrevive al enfriamiento del agua caliente al agua |
| Temperatura máxima de servicio | 1200-1400°C (dependiente de carga) | Retiene >80% RT fuerza a 1000°C |
| Resistividad eléctrica | >10¹⁴ Ω·cm | Aislador perfecto para la prevención de EDM |
| Módulo de Weibull (m) | 15 a 30 (grado de cadera) | Alta fiabilidad; Estadísticas de fracaso predecibles |
Preguntas frecuentes de ingeniería (FAQ)
P1: ¿Cuál es la contracción típica durante la sinterisi − N −?
Contracción lineal durante la sinterigps es típicamente15-22%Dependiendo de la densidad en verde y el contenido de aditivo. La contracción volumétrica es de aproximadamente 40-50%. Esto debe tenerse en cuenta con precisión en las concesiones de maquinado verde. La contracción es isotrópica para las partes formadas por cip, pero puede ser ligeramente anisotrópara componentes comprimidos uniaxidebido a gradide densidad verde.
P2: ¿Puede el Si − N − unirse o soldarse a metales?
Sí, pero requiere técnicas especializadas. La soldadura con metal activo (usando aleaciones de relleno que contienen Ti como Ag-Cu-Ti) crea fuertes uniones al reaccionar con la superficie Si − N − para formar intercapas de estaño /Ti − Si −. El enlace directo y el enlace difutambién son posibles. El desafío clave es la gestiónVariación CTE(Si − N − : 3.2 ppm/K vs. acero: 12 ppm/K), que requiere intercapas o uniones gradupara prevenir grietas durante el enfriamiento.
P3: ¿Cómo se compara Si → N → con SiC y ZrO ₃ para aplicaciones estructurales?
vs. SiC:Si − N − tiene una resistencia a la fractura superior (6-8 vs. 3-4 MPa·m½) y resistencia al choque térmico, pero menor conducconductérmica y resistencia a la oxidpor encima de 1400°C.vs. ZrO₂:Si₃N₄ conserva resistencia a temperaturas mucho más altas (ZrO₂ se degrada por encima de 800°C debido a la inestabilidad de fase), pero ZrO₂ tiene una mayor resistencia a temperatura ambiente. Si₃N₄ ofrece el mejor equilibrio general para aplicaciones dinámicas de alta temperatura.
P4: ¿Qué métodos de NDT se utilizan para calificar componentes de alta densidad Si − N −?
Los componentes críticos se someten a múltiples inspecciones de NDT:Pruebas ultrasónicas(pulse-echo, 50-100 MHz) detecta poros subsuperficiales e inclusiones >10 μm.Una exploración por TC de rayos xProporciona mapeo de defectos volumvolumen 3D.Inspección del penetrante de tinteRevela grietas que rompen la superficie.Inspección de penetrante fluorescente (FPI)Se utiliza para bolas de rodaeroespaciales. Verificación de densidad vía el método de Arquímedes confirma >99.9% TD. Cada bola de descenso se inspecciona individualmente según la norma ISO 26602.


